
Shandong, Cina - Daretu à ogni piastra di superficia di granitu ZHHIMG® è basa di macchina di granitu di precisione ci hè un passu finale chì nisuna macchina pò rimpiazzà cumpletamente: a lappatura manuale. In l'installazione di ZHHIMG in Jinan, un gruppu principale di tecnichi di lappatura di granitu - parechji cù più di 30 anni di sperienza pratica - finiscenu i cumpunenti di granitu di precisione à tolleranze misurate in nanometri, aduprendu solu u toccu per ghjudicà quandu una superficia hà righjuntu a planarità necessaria.
Una cumpetenza nantu à a quale i clienti si fidanu
L'attrezzatura di macinazione automatizata, cumprese e macinatrici Nantong di grande furmatu di ZHHIMG, ponu purtà unpiastra di superficia di granituo un lettu di precisione di granitu vicinu à a tolleranza finale. Ma l'ultima tappa di a currezzione di a planarità - in particulare nantu à i righelli quadrati di granitu, i paralleli di granitu è e piastre di superficie di calibrazione - hè sempre realizata à manu. I tecnichi sperimentati ponu sente variazioni di uni pochi di micron mentre sovrappongono una superficia, aghjustendu a pressione è a tecnica in tempu reale. Parechji clienti di longa data anu soprannominatu questi tecnichi "livelli elettronichi ambulanti", un riferimentu à i livelli elettronichi WYLER utilizati in altrò in u prucessu di cuntrollu di qualità.
Formazione ligata à i standard internaziunali
ZHHIMG esige chì tuttu u persunale di pruduzzione è di qualità cumpleti una furmazione regulare in metrologia, chì copre micca solu i standard naziunali cinesi (GB) ma ancu e specificazioni internaziunali, cumprese i standard DIN tedeschi (DIN 875, DIN 876, DIN 650), u GGG-P-463C americanu, i standard ASME, i standard JIS giapponesi, u BS 817-1983 di u Regnu Unitu, u GOST 10905-1975 russu è l'EIE 101-77 francese. Questa furmazione garantisce chì i cumpunenti di granitu, i cuscinetti d'aria in granitu è i righelli di misurazione in granitu prudutti per i clienti d'esportazione rispondenu à i requisiti specifici di tolleranza è ispezione di ogni mercatu di destinazione.
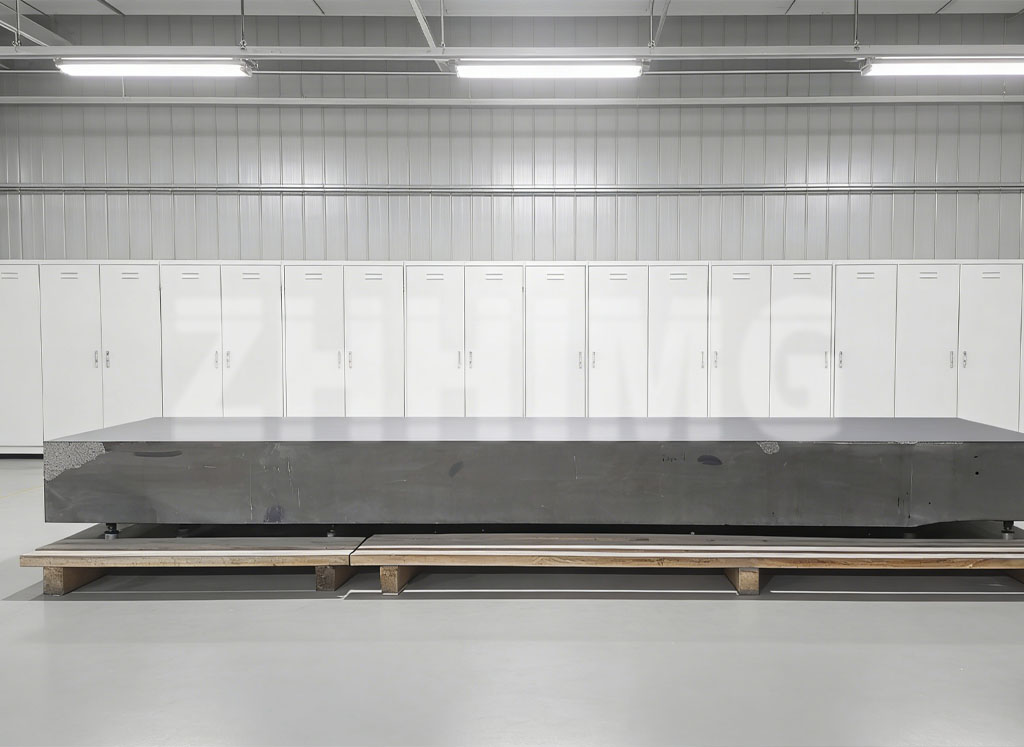
Perchè a lappatura manuale hè sempre impurtante in a fabricazione di precisione
E piastre di superficie in granitu aduprate cum'è riferimenti di misurazione - per l'equipaggiamenti CMM, i sistemi di misurazione à coordinate è i laboratori di calibrazione - richiedenu spessu tolleranze di planarità chì a molatura automatizata da sola ùn pò micca garantisce in modu coerente nantu à una superficia sana. A lappatura manuale permette à i tecnichi di curregge i punti lucalizati alti o bassi senza rielaborà tutta a piastra, priservendu sia a precisione sia l'integrità di u materiale. Questu hè particularmente impurtante per e piastre di superficie in granitu aduprate cum'è riferimenti di calibrazione, induve ancu uni pochi di micron di deviazione ponu influenzà a precisione di misurazione à valle in l'equipaggiamenti à semiconduttori, i sistemi d'ispezione ottica è i stadii di motori lineari.
U prucessu di calibrazione di ZHHIMG hè cumpletamente tracciabile: i strumenti di misurazione utilizati per verificà e superfici rifinite à manu - cumpresi l'indicatori à quadrante Mahr tedeschi è l'interferometri laser Renishaw di u Regnu Unitu - sò certificati da l'Istituti di Metrologia di Jinan è Shandong, cù tracciabilità à l'autorità naziunali di calibrazione.
Una forza di travagliu custruita in decennii
ZHHIMG cunsidereghja a so forza di travagliu tecnica, micca solu i so equipaghji, cum'è centrale per u so standard di fabricazione. A pulitica di qualità di a cumpagnia - "l'attività di precisione ùn pò esse troppu esigente" - si riflette in u periodu di apprendistatu allargatu necessariu prima chì un tecnicu sia affidatu à a finitura manuale di e piastre di superficie di granitu di qualità di calibrazione in modu indipendente, spessu ci vole anni per ghjunghje à a piena cumpetenza.
Per sapenne di più nantu à e piastre di superficie in granitu di ZHHIMG, i righelli quadrati in granitu, o i cumpunenti di granitu di precisione persunalizati, cuntattate a nostra squadra d'ingegneria.
Data di publicazione: 03 di settembre di u 2026